Ce que la 5G change au contrôle qualité en fabrication
Une caméra de plus au bord de la ligne ne suffit pas. Ce qui décide de l'utilité d'une inspection automatisée, c'est le délai entre l'image prise et le verdict rendu.
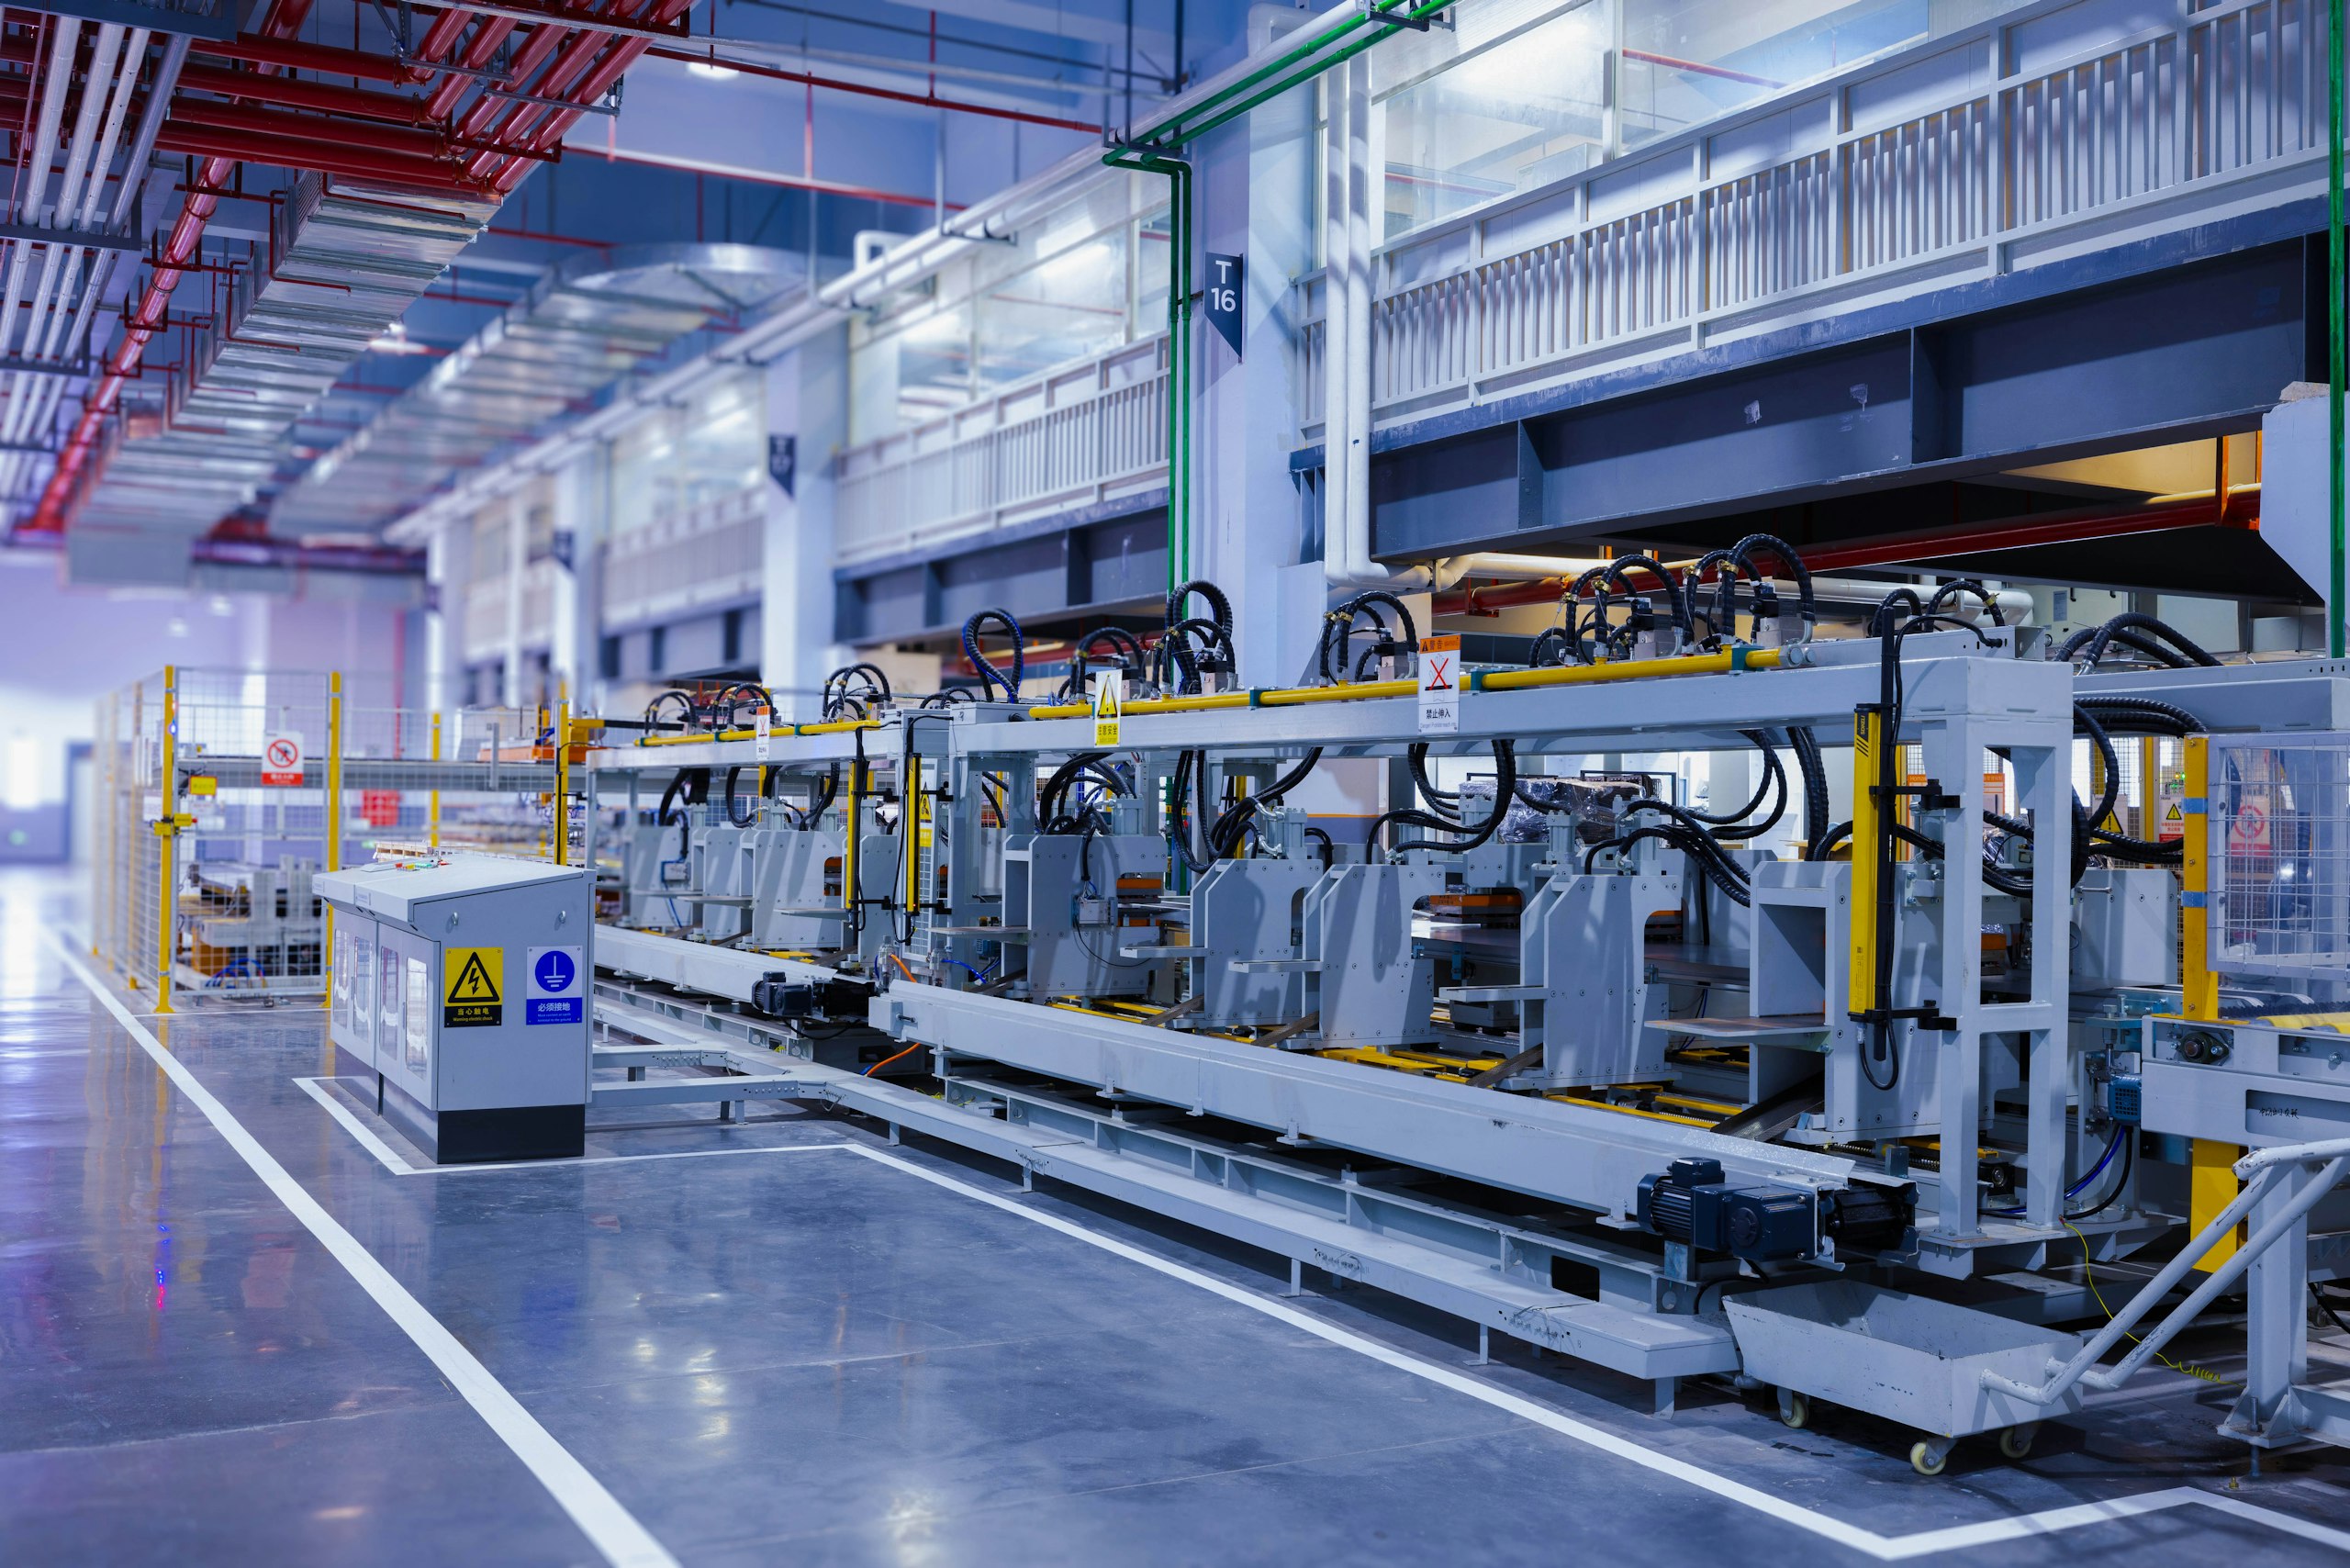
Photo : Homa Appliances / Unsplash, Licence Unsplash
Un contrôle visuel manuel repose sur une personne, une lumière et une cadence. Les trois varient au fil d'un poste. C'est de là que viennent les défauts qui passent : non d'un manque de sérieux, mais d'une tâche répétitive tenue à la vitesse de la ligne, et qui mobilise du monde pour y parvenir.
Ce que la caméra regarde à la place de l'œil
Une inspection automatisée met en jeu des caméras haute définition et des capteurs de précision installés au bord de la ligne. Ils produisent une analyse instantanée et précise des produits : même critère à la première pièce et à la dix-millième, même seuil au début du poste et à la fin. L'automatisation ne rend pas le contrôle plus sévère, elle le rend constant.
La latence est un critère de conception
Un verdict qui arrive après le passage de la pièce ne sert plus à rien. C'est pourquoi le réseau compte autant que l'optique : la transmission des données visuelles et des mesures de qualité doit être immédiate pour que la décision tombe pendant que le produit est encore là. Une liaison à très faible latence est ce qui rend l'inspection utilisable en ligne plutôt qu'en laboratoire.
Ce que l'atelier y gagne
- Les erreurs humaines diminuent, parce que le critère cesse de dépendre de la fatigue.
- Les contrôles sont plus rapides et plus fiables, donc exploitables sans ralentir la production.
- Moins de personnes sont nécessaires pour tenir les contrôles qualité.
Ce troisième point est le seul qui demande une décision avant l'installation, et elle n'est pas technique. Le temps libéré ne se range pas tout seul : il repart en réglage, en analyse des rebuts, en formation, ou il se perd. La question mérite d'être tranchée avant que les caméras arrivent, pas après.
Écrire le critère avant de l'automatiser
Une inspection automatisée applique le critère qu'on lui a donné, sans l'interpréter. Si le défaut se décrit aujourd'hui par « on le voit bien quand on le voit », il faudra le formuler autrement : dimension, teinte, position, tolérance. Ce travail de définition est souvent la partie longue du projet, et il a une vertu propre : il fait apparaître les désaccords entre services sur ce qui constitue, exactement, une pièce bonne.